मुख्य निर्माण प्रक्रिया अंक
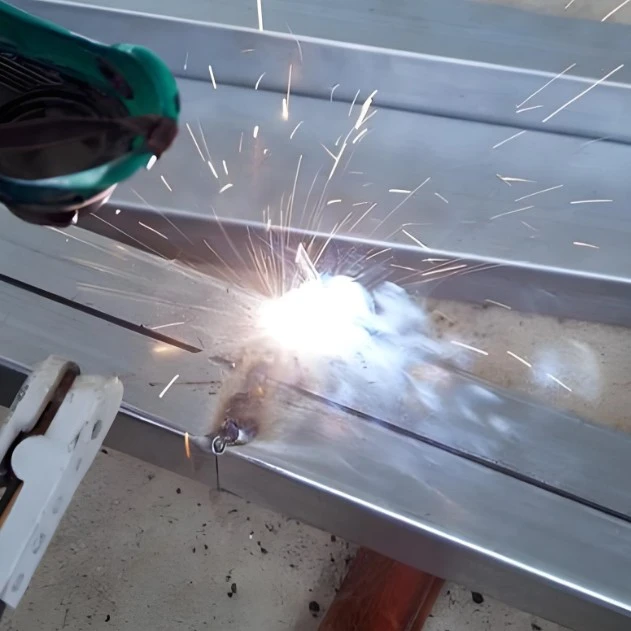
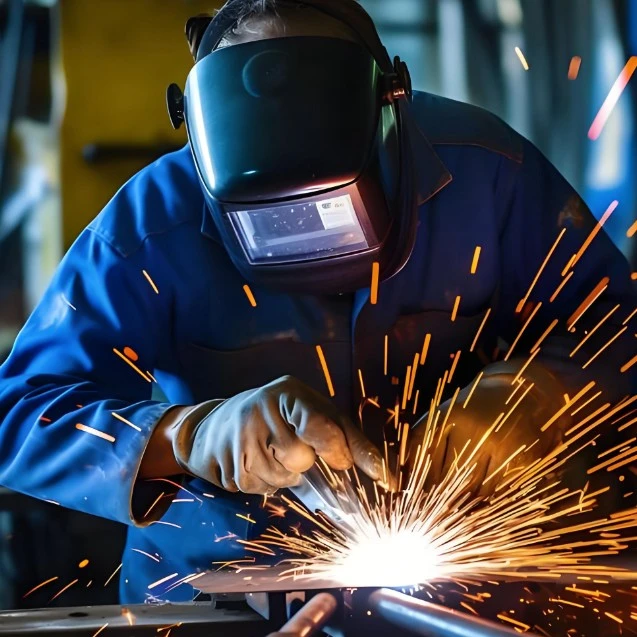
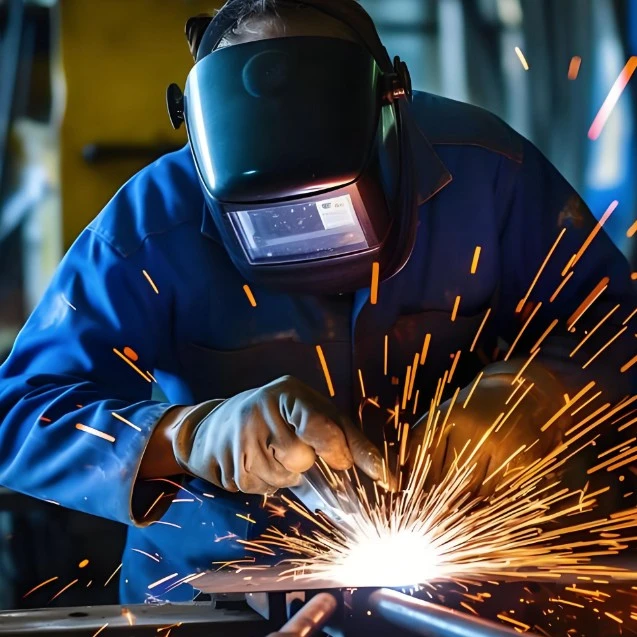
फोटोभोल्टिक वेल्डिङ प्रशोधनले मुख्य चरणहरू समावेश गर्दछ जस्तै एकल-सेल वेल्डिंग, श्रृंखला वेल्डिंग, ल्यामिनेटिंग, र ल्यामिनेशन। गुणस्तर सुनिश्चित गर्न प्रत्येक चरणलाई प्यारामिटरहरूको कडा नियन्त्रण चाहिन्छ:
एकल-सेल वेल्डिंग: टिन-प्लेट गरिएको सोल्डर स्ट्रिपलाई सोलार सेलको मुख्य ग्रिड लाइनहरूमा ठीकसँग वेल्ड गर्न स्थिर-तापमान सोल्डरिङ फलाम प्रयोग गर्नुहोस्। सोल्डरिङ फलामको टाउकोको तापक्रम 260-280 डिग्री सेल्सियस भित्र कडाइका साथ नियन्त्रण गरिन्छ, र उच्च तापक्रमको कारण सौर्य सेलमा हुने क्षतिबाट बच्न वेल्डिङ समय 3 सेकेन्ड भित्र सीमित हुन्छ;
श्रृंखला वेल्डिंग चरण: सोल्डर स्ट्रिपहरू प्रयोग गरेर रिभर्स श्रृंखलामा बहु सौर कक्षहरू जडान गर्नुहोस्। कक्षहरूको स्पेसिङ त्रुटि ±0.5mm भित्र नियन्त्रण गरिन्छ, र सोल्डर स्ट्रिप्सको सपाटताले हालको प्रसारण दक्षतालाई प्रत्यक्ष असर गर्छ;
ल्यामिनेटिंग प्रक्रिया: सामग्रीहरूलाई टेम्पर्ड ग्लास, EVA चिपकने फिल्म, सौर सेल श्रृंखला, र ब्याकसिट (TPT) को क्रममा तह लगाउनुहोस्। ल्यामिनेटिङ पछि, माइक्रो क्र्याक र अपूर्ण सोल्डरिङ जस्ता दोषहरूलाई पूर्ण रूपमा हटाउन EL परीक्षण गरिन्छ।
ल्यामिनेशन चरण: EVA चिपकने फिल्मलाई पग्लन र ठोस बनाउन उच्च-तापमान र उच्च-दबाव प्रक्रिया प्रयोग गर्नुहोस्, सिल गरिएको संरचना बनाउनुहोस्। तापमान र vacuuming समय सील प्रदर्शन सुनिश्चित गर्न EVA को प्रकार अनुसार ठीक समायोजन गर्न आवश्यक छ।
स्थापना र जडान निर्दिष्टीकरण
फोटोभोल्टिक वेल्डिंग प्रशोधन पछि, कम्पोनेन्टहरूको स्थापना र जडानले प्रणालीको स्थिर सञ्चालन सुनिश्चित गर्न मानक विनिर्देशहरूको कडाईका साथ पालना गर्नुपर्छ:
1. रेलिङ फिक्सेसन: बाहिरी स्थापनाको लागि, हट-डिप गैल्भेनाइज्ड स्टील वा एल्युमिनियम मिश्र धातु रेलहरू आवश्यक छन्। ≤ 2mm को स्थापना फ्ल्याटनेस त्रुटि र <4mm को विकर्ण विचलन संग, बोल्ट वा क्ल्याम्पहरू प्रयोग गरेर फिक्स गरिनु पर्छ;
2. कम्पोनेन्ट जडान: MC4 फोटोभोल्टिक जडानहरू अन्तर-घटक जडानको लागि प्रयोग गरिन्छ। सकारात्मक र नकारात्मक टर्मिनलहरू सम्मिलित गर्दा, कडापन पुष्टि गर्न "क्लिक" आवाज सुन्नु पर्छ। केबल झुकाउने त्रिज्या प्रत्यक्ष सूर्यको प्रकाशको कारणले इन्सुलेशन बुढ्यौलीबाट बच्नको लागि 48mm भन्दा कम हुनु हुँदैन;
3. जंक्शन बक्स वेल्डिंग: बाइपास डायोड र वेल्डिंग टेप वेल्डिंग गर्नु अघि, इन्फ्रारेड प्रिहिटिंग आवश्यक छ। प्रिहिटिंग तापमान 120-150 ℃ मा नियन्त्रण गरिनु पर्छ, सोल्डरिंग फलामको तापमान 240-260 ℃ मा घटाउनुपर्छ, र डायोडमा थर्मल क्षति रोक्न वेल्डिङ समय 2 सेकेन्ड भित्र छोटो हुनुपर्छ;
4. समाप्त उत्पादन निरीक्षण: वेल्डिंग पछि, जडान प्रतिरोध <0.5mΩ सुनिश्चित गर्न प्रवाह र कम प्रतिरोध परीक्षण सञ्चालन गर्नुहोस्। एकै समयमा, सोल्डर जोइन्टहरूको आन्तरिक शून्य दर जाँच गर्न एक्स-रे इमेजिङ प्रयोग गर्नुहोस्, व्यापक रूपमा वेल्डिङ गुणस्तर सुनिश्चित गर्दै।
प्रश्नोत्तर
1. प्रश्न: फोटोभोल्टिक वेल्डिंग प्रशोधन को समयमा, उच्च तापमान सजिलै ब्याट्री कोशिकाहरु लाई क्षति गर्न सक्छ। यसबाट कसरी बच्ने ?
उत्तर: यो प्रक्रिया प्यारामिटरहरू ठीकसँग नियन्त्रण गरेर प्राप्त गर्न सकिन्छ। एकल कक्षहरूको लागि सोल्डरिंग फलामको तापमान 260-280 ℃ मा सीमित छ र समय 3 सेकेन्ड भन्दा बढी छैन। जडान बक्सको लागि सोल्डरिंग फलामको तापमान 240-260 ℃ मा घटाइएको छ र समय 2 सेकेन्ड भन्दा बढी छैन। एकै समयमा, व्यावसायिक तापमान नियन्त्रण उपकरणहरू वास्तविक-समय निगरानीको लागि स्थानीय ओभरहेटिंगबाट बच्नको लागि प्रयोग गरिन्छ।
2. प्रश्न: यदि वेल्डेड घटकहरूको जडान प्रतिरोध धेरै उच्च छ भने के गर्नुपर्छ?
उत्तर: पहिले, ब्याट्रीको मुख्य ग्रिड लाइनहरूमा सोल्डरिङ टेपको टाँसिएको जाँच गर्नुहोस् कि त्यहाँ कुनै गलत सोल्डरिङ छैन। दोस्रो, सोल्डरिङ टेप र ब्याट्री पूर्ण रूपमा एकीकृत छन् भनी सुनिश्चित गर्न वेल्डिङको तापक्रम र समय मापदण्डहरू अप्टिमाइज गर्नुहोस्। अन्तमा, वेल्डिङ पछि कम प्रतिरोधी परीक्षण कडाईका साथ गर्नुहोस् र 不合格 उत्पादनहरूलाई तुरुन्तै पुन: कार्य गर्नुहोस्।
3. प्रश्न: बाहिरी-स्थापित फोटोभोल्टिक कम्पोनेन्टहरूको वेल्डिङ क्षेत्रहरू बुढ्यौली हुने सम्भावना हुन्छ। स्थायित्व कसरी सुनिश्चित गर्ने?
उत्तर: समर्थनहरू हट-डिप गैल्भेनाइज्ड स्टील वा एल्युमिनियम मिश्र धातुबाट बनेका हुन्छन् एन्टी-जंग क्षमता बढाउन। केबलहरूले प्रत्यक्ष सूर्यको किरणबाट बच्न र पर्याप्त झुकाउने त्रिज्या सुनिश्चित गर्दछ। जडान बक्स राम्रोसँग सील गरिएको छ। दुबै सामग्री र स्थापना विवरणहरूबाट, वेल्डिंग क्षेत्रहरू लामो समयको लागि स्थिर हुन सुनिश्चित गरिन्छ।
4. प्रश्न: विभिन्न प्रकारका EVA टाँस्ने फिल्महरूको लागि ल्यामिनेशन चरणमा प्यारामिटरहरू कसरी समायोजन गर्ने?
उत्तर: ल्यामिनेसनको तापक्रम र भ्याकुमिङ समयलाई EVA चिपकने फिल्मको पिघलने बिन्दु र पिघलने अनुक्रमणिका अनुसार ठीकसँग समायोजन गर्न आवश्यक छ कि EVA चिपकने फिल्म पूर्ण रूपमा पग्लिएको छ र ठोस छ, एक कडा सील संरचना बनाउँछ। विशिष्ट प्यारामिटरहरू चिपकने फिल्मको मोडेलमा आधारित व्यावसायिक प्राविधिक टोली द्वारा अनुकूलित गर्न सकिन्छ।
Shenghui धातुले यसको मुख्य प्रतिस्पर्धाको रूपमा "सटीक शिल्प कौशल र स्थिर गुणस्तर" लिन्छ। फोटोभोल्टिक वेल्डिङ प्रशोधनमा वर्षौंको संचित अनुभवको साथ, यसले धेरै फोटोभोल्टिक ऊर्जा परियोजनाहरूको लागि स्थिर र भरपर्दो प्रशोधन सेवाहरू प्रदान गरेको छ, र उद्योगमा राम्रो प्रतिष्ठा प्राप्त गरेको छ। हामी फोटोभोल्टिक मोड्युलहरूको विशिष्टता र सामग्री आवश्यकताहरू अनुसार वेल्डिङ प्रक्रियाहरूलाई ठीकसँग अनुकूलन गर्न सक्छौं, र सानो ब्याच प्रोटोटाइपबाट ठूलो मात्रामा उत्पादनसम्म सम्पूर्ण प्रक्रियालाई समर्थन गर्न सक्छौं। हामी समर्थनको लागि विस्तृत मूल्य सूची र उद्धरणहरू प्रदान गर्दछौं। हामी विश्वभरका भरपर्दो फोटोभोल्टिक वेल्डिङ प्रशोधन ब्रान्डहरू मध्ये एक हौं, लगातार भरपर्दो मेड इन चाइना प्रशोधन परिणामहरू प्रदान गर्दैछौं।
हट ट्यागहरू: फोटोभोल्टिक वेल्डिङ प्रशोधन, आपूर्तिकर्ता, निर्माता
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик